logo
Supal (Changzhou) Precision Tools Co.,Ltd
উদ্ধৃতি
আমাদের সম্বন্ধে
আপনার পেশাদার এবং নির্ভরযোগ্য অংশীদার।
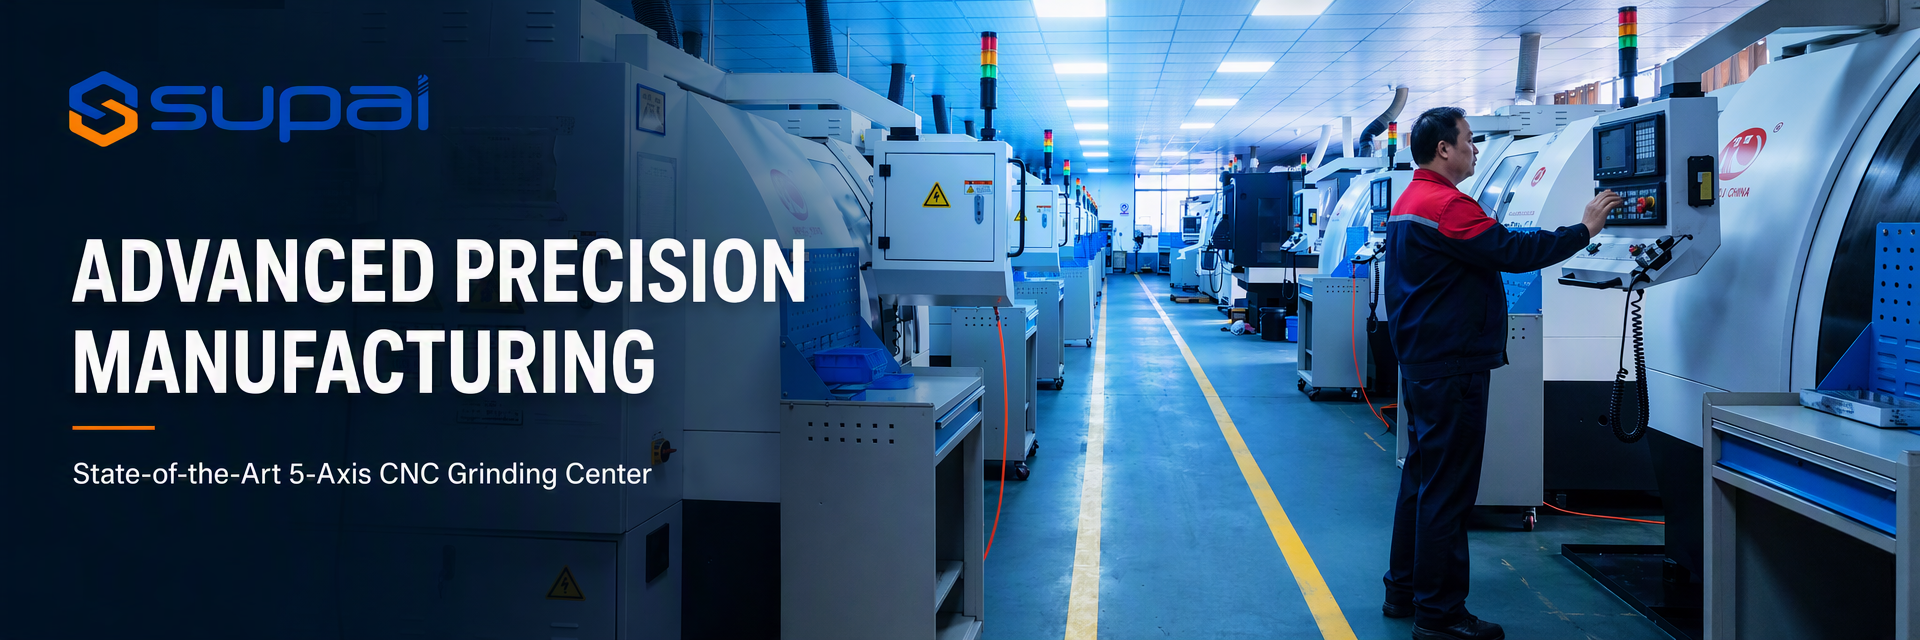
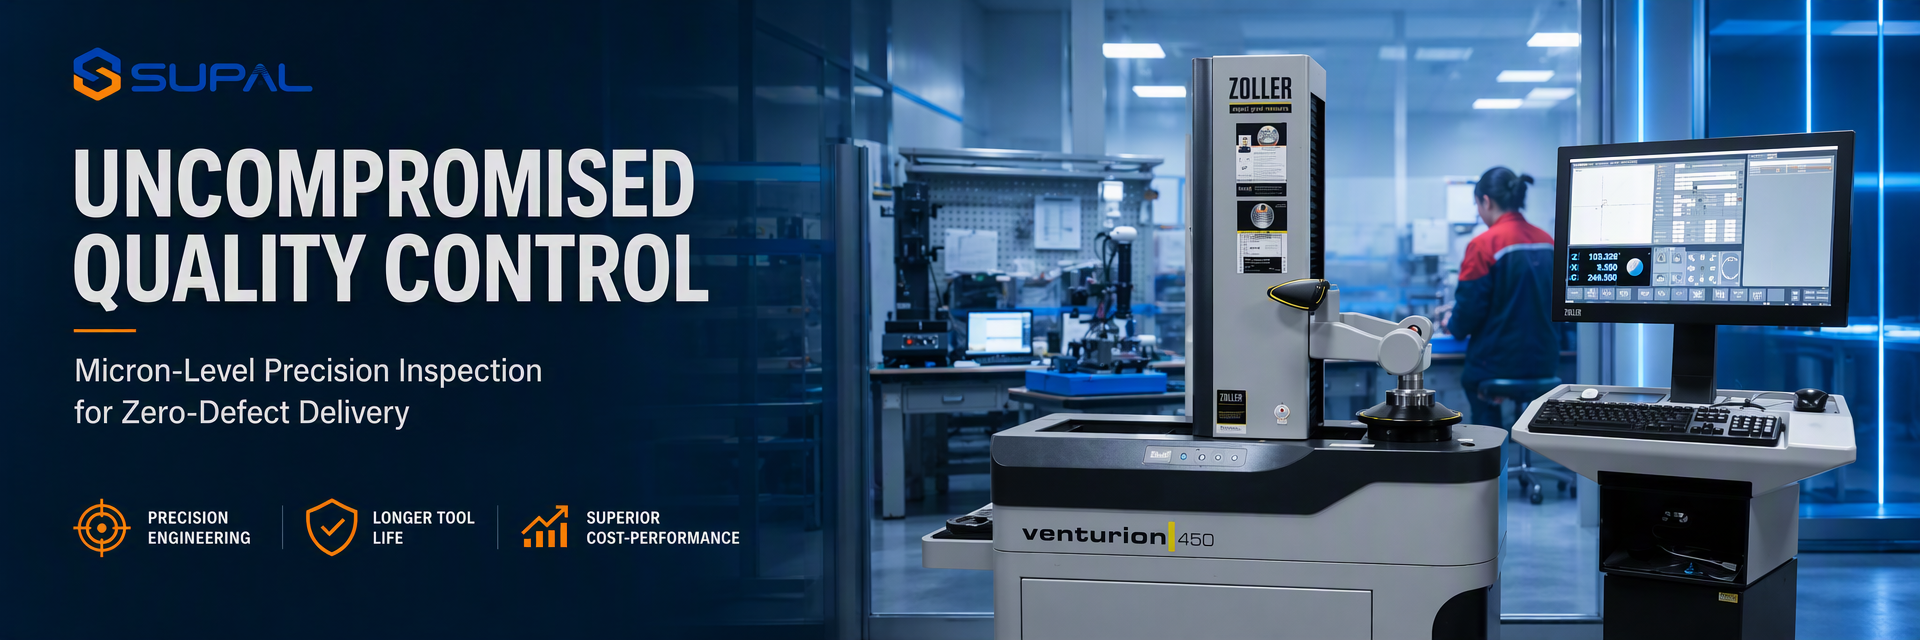
সুপাল (চ্যাংজু) যথার্থ সরঞ্জাম কোং লিমিটেড।বহু বছর ধরে সলিড কার্বাইড সরঞ্জামগুলির নকশা, উত্পাদন এবং বিপণনে নিযুক্ত রয়েছে,যার মোট বিনিয়োগ 10 মিলিয়নেরও বেশি,এবং অভিজ্ঞ কর্মীদের একটি গ্রুপ নিয়ে গঠিত।একটি পেশাদার সরঞ্জাম প্রস্তুতকারকের হিসাবে, এটা Changzhou Xiaxiashu সরঞ্জাম এসোসিয়েশন পরিচালক সদস্যদের এক হয়ে উঠেছে। কোম্পানী জার্মানি ওয়াল্টার এবং Schutte চালু করেছে,অস্ট্রেলিয়ার এএনসিএ এবং পাঁচ-শ্যাফ্ট এনসি কাটার গ্রিলিং মেশিনএছাড়া, কোম্পানিটি ZOLLER এর স্বয়ংক্রিয় কাটার ডিটেক্টর এবং ...
আরও জানুন

0

প্রতিষ্ঠিত সাল:

0

মিলিয়ন+
কর্মচারী

0

মিলিয়ন+
বার্ষিক বিক্রয়:
চীন Supal (Changzhou) Precision Tools Co.,Ltd উচ্চ মানের
ট্রাস্ট সিল, ক্রেডিট চেক, রোএসএইচ এবং সরবরাহকারীর সক্ষমতা মূল্যায়ন। আমাদের কোম্পানিতে কঠোর মান নিয়ন্ত্রণ ব্যবস্থা এবং পেশাদার পরীক্ষাগার রয়েছে।
চীন Supal (Changzhou) Precision Tools Co.,Ltd উন্নয়ন
অভ্যন্তরীণ পেশাদার ডিজাইন দল এবং উন্নত যন্ত্রপাতি কর্মশালা। আপনার প্রয়োজনীয় পণ্য বিকাশে আমরা সহযোগিতা করতে পারি।
চীন Supal (Changzhou) Precision Tools Co.,Ltd উৎপাদন
উন্নত স্বয়ংক্রিয় মেশিন, কঠোরভাবে প্রক্রিয়া নিয়ন্ত্রণ সিস্টেম. আমরা আপনার চাহিদা ছাড়াও সমস্ত বৈদ্যুতিক টার্মিনাল তৈরি করতে পারি।
চীন Supal (Changzhou) Precision Tools Co.,Ltd ১০০% সার্ভিস
বাল্ক এবং কাস্টমাইজড ছোট প্যাকেজিং, FOB, CIF, DDU এবং DDP। আপনার সকল উদ্বেগের জন্য আমরা আপনাকে সর্বোত্তম সমাধান খুঁজে পেতে সাহায্য করব।

গুণমান কার্বাইড মিলিং সরঞ্জাম & বর্গক্ষেত্র শেষ মিলস প্রস্তুতকারক

আপনার প্রয়োজনীয়তাগুলি আরও ভালভাবে পূরণ করে এমন পণ্যগুলি খুঁজুন।
মামলা ও খবর
সর্বশেষ হট স্পট.
কার্বাইড এন্ড মিলগুলিতে অসম ফ্লুট পরিধান: কারণ এবং সমস্যা সমাধান
কার্বাইড এন্ড মিলের ফ্লুটে অসম পরিধান: কারণ এবং সমস্যা সমাধান একটি কার্বাইড এন্ড মিল একটি ফ্লুটে গ্রহণযোগ্য কর্মক্ষমতা এবং অন্যটিতে অস্বাভাবিক পরিধান, চিপিং বা বিল্ড-আপ এজ দেখাতে পারে। এই অসম অবস্থা প্রায়শই অসঙ্গত কার্বাইড মানের জন্য দায়ী করা হয়, তবে প্যাটার্নটি প্রায়শই রানআউট, টুলহোল্ডিং, ওয়ার্কহোল্ডিং, এনগেজমেন্ট বা কম্পনের দিকে নির্দেশ করে। যখন একটি ফ্লুট কাটিং লোডের বেশি বহন করে, তখন টুলটি তাড়াতাড়ি ব্যর্থ হতে পারে যদিও প্রোগ্রাম করা গতি এবং ফিড যুক্তিসঙ্গত বলে মনে হয়। সিএনসি মেশিন অপারেটর, প্রসেস ইঞ্জিনিয়ার এবং পারচেজিং ইঞ্জিনিয়ারদের জন্য, ফ্লুটের অসম পরিধান মূল্যবান ডায়াগনস্টিক প্রমাণ। পরিধানের অবস্থান এবং বিতরণ একটি টুল সমস্যা থেকে একটি সেটআপ সমস্যা আলাদা করতে সাহায্য করতে পারে। তাই একটি ব্যবহারিক তদন্তে ব্যবহৃত টুল, হোল্ডার, মেশিন, ওয়ার্কপিস, টুলপাথ, চিপ ফর্ম এবং কাটিং ডেটা একসাথে পরীক্ষা করা উচিত, লোড ভারসাম্যহীনতা সনাক্ত না করে টুল প্রতিস্থাপন করার পরিবর্তে। এই গাইডটি কার্বাইড এন্ড মিলের ফ্লুটে অসম পরিধানের সাধারণ কারণগুলি ব্যাখ্যা করে, কীভাবে পরিধান প্যাটার্ন ব্যাখ্যা করতে হয় এবং কীভাবে একটি নিয়ন্ত্রিত সংশোধন ক্রম স্থাপন করতে হয়। ফ্লুটের অসম পরিধান দেখতে কেমন অসম পরিধান মানে হল ফ্লুটগুলি যুক্তিসঙ্গতভাবে সামঞ্জস্যপূর্ণ উপায়ে কাটিং কাজ ভাগ করে না। পার্থক্যটি এভাবে দেখা যেতে পারে: একটি ফ্লুটে লক্ষণীয়ভাবে ভারী ফ্ল্যাঙ্ক পরিধান একটি কাটিং প্রান্তে কেন্দ্রীভূত চিপিং শুধুমাত্র একটি ফ্লুটে সংযুক্ত বিল্ড-আপ উপাদান ফ্লুট থেকে ফ্লুটে ভিন্ন প্রান্তের গোলাকারতা একটি ফ্লুটে একটি চকচকে ঘষা ব্যান্ড এবং অন্যটিতে স্বাভাবিক কাটিং চিহ্ন চ্যাটার চিহ্ন যা টুলের একটি ওভারলোডেড অংশের সাথে সঙ্গতিপূর্ণ একটি সংক্ষিপ্ত কাটিং চক্রের পরে ফিনিস বা মাত্রিক স্থিতিশীলতার হঠাৎ ক্ষতি টুলটি সামঞ্জস্যপূর্ণ আলোতে এবং যেখানে সম্ভব, ম্যাগনিফিকেশন সহ পরিদর্শন করা উচিত। কোন ফ্লুটটিতে সবচেয়ে বেশি পরিধান দেখাচ্ছে, অক্ষীয় কাটিং দৈর্ঘ্যের কোন অংশে ক্ষতি শুরু হয় এবং একই সেটআপের একাধিক টুলে প্যাটার্নটি পুনরাবৃত্তি হয় কিনা তা রেকর্ড করুন। একটি একক ক্ষতিগ্রস্ত ফ্লুট প্রমাণ করে না যে টুলটি ভুলভাবে তৈরি করা হয়েছিল। যদি একই ফ্লুট অবস্থান একই হোল্ডার বা মেশিনে বারবার ব্যর্থ হয়, তবে সেটআপটি অসম লোডিংয়ের একটি সম্ভাব্য উৎস হয়ে ওঠে। সবচেয়ে সাধারণ কারণ: রানআউট কেন রানআউট একটি ফ্লুটকে ওভারলোড করে রেডিয়াল রানআউট সমস্ত ফ্লুটকে একই চিপ পুরুত্ব অপসারণ করতে বাধা দেয়। একটি ফ্লুট বেশি ভারীভাবে জড়িত হতে পারে যখন অন্য ফ্লুট অল্প পরিমাণে উপাদান অপসারণ করে বা ঘষা। ওভারলোডেড ফ্লুট উচ্চ যান্ত্রিক এবং তাপীয় চাপের সম্মুখীন হয়, যা দ্রুত পরিধান, চিপিং বা বিল্ড-আপ এজের দিকে নিয়ে যেতে পারে। রানআউট স্পিন্ডল, হোল্ডার, কোলেট, কোলেট নাট, টুল শ্যাঙ্ক বা টুল সিটিং পৃষ্ঠে ঘটতে পারে। এটি একটি দীর্ঘ প্রজেকশন বা ক্ষতিগ্রস্ত ইন্টারফেস দ্বারাও বাড়ানো যেতে পারে। একটি ছোট রানআউট মান একটি ছোট-ব্যাসযুক্ত টুলের একটি উল্লেখযোগ্য শতাংশের প্রতিনিধিত্ব করতে পারে, তাই গ্রহণযোগ্য অবস্থা টুলের ব্যাস এবং প্রয়োগের উপর নির্ভর করে, একটি একক সার্বজনীন সংখ্যার উপর নয়। একটি ব্যবহারিক রানআউট পরীক্ষা সাধারণ অনুমোদিত পরিমাপ পদ্ধতি ব্যবহার করুন এবং কাটিং প্রান্তের যতটা সম্ভব কাছাকাছি পরিদর্শন করুন। পরিমাপ করার আগে, টুল শ্যাঙ্ক, কোলেট, নাট, হোল্ডার টেপার এবং স্পিন্ডল ইন্টারফেস পরিষ্কার করুন। নিশ্চিত করুন যে টুলটি সঠিকভাবে বসেছে এবং হোল্ডার উপাদানগুলি পরিধান করা বা ক্ষতিগ্রস্ত নয়। অগ্রহণযোগ্য রানআউট সংশোধনের বিকল্প হিসাবে প্যারামিটার হ্রাস ব্যবহার করবেন না। ফিড কমানো গড় লোড কমাতে পারে যখন প্রতিটি বিপ্লবে একই ফ্লুট ওভারলোড থাকে। টুলহোল্ডিং এবং টুল সিটিং সমস্যা দূষণ এবং ক্ষতিগ্রস্ত যোগাযোগ পৃষ্ঠতল শ্যাঙ্ক এবং কোলেটের মধ্যে একটি ছোট চিপ, বার, তেলের ফিল্ম বা কণা টুলটিকে কাত করতে পারে। ফলাফলটি অসম ফ্লুট লোডিং হতে পারে এমনকি যখন হোল্ডার টাইট বলে মনে হয়। প্রতিটি টুল পরিবর্তনের সময় যোগাযোগ পৃষ্ঠতল পরিদর্শন করুন এবং পরিষ্কার করার পদ্ধতি অনুসরণ করুন। কোলেট এবং হোল্ডারের অবস্থা একটি পরিধান করা কোলেট অসমভাবে ধরতে পারে বা শ্যাঙ্ককে কেন্দ্রীভূতভাবে সমর্থন করতে ব্যর্থ হতে পারে। একটি ক্ষতিগ্রস্ত কোলেট নাট, হোল্ডার টেপার বা স্পিন্ডল ইন্টারফেস একই লক্ষণ তৈরি করতে পারে। যদি বেশ কয়েকটি টুল একই এক-ফ্লুট পরিধান প্যাটার্ন দেখায়, তবে একটি পরিচিত স্থিতিশীল টুল দিয়ে হোল্ডারটি পরীক্ষা করুন বা টুল জ্যামিতি পরিবর্তন করার আগে অপারেশনটি একটি যাচাইকৃত হোল্ডারে সরান। অতিরিক্ত প্রজেকশন টুল ডিফ্লেকশন প্রজেকশনের সাথে বৃদ্ধি পায়। একটি দীর্ঘ টুল প্রোগ্রাম করা পথ থেকে দূরে সরে যেতে পারে, বিশেষ করে একটি ভারী রেডিয়াল কাটে বা যখন ওয়ার্কপিস অনমনীয় হয়। ডিফ্লেকশন প্রকৃত এনগেজমেন্ট পরিবর্তন করে এবং টুলের একটি অংশ প্রত্যাশার চেয়ে বেশি কাজ করতে পারে। গভীর বৈশিষ্ট্যের জন্য, সবচেয়ে ছোট ব্যবহারিক টুল ব্যবহার করুন। যদি বর্ধিত পৌঁছানো এড়ানো না যায়, তবে জ্যামিতি এবং অনমনীয়তা ভারসাম্য বিবেচনা করুন যা লং নেক এন্ড মিল সরবরাহ করে এবং সম্পূর্ণ সেটআপটি যাচাই করুন, একটি দীর্ঘ টুল একই কাটিং ডেটা ব্যবহার করতে পারে এমন অনুমান করার পরিবর্তে। টুলপাথ এবং এনগেজমেন্ট প্রভাব কোণার চারপাশে অসম এনগেজমেন্ট একটি টুল কোণার, প্রবেশদ্বার, প্রস্থান, বা রেডিয়াল এনগেজমেন্টের পরিবর্তনের সময় উচ্চতর লোডের সম্মুখীন হতে পারে। যদি রানআউট বা টুলপাথ ওরিয়েন্টেশনের কারণে একই ফ্লুট বারবার সর্বোচ্চ-লোড বিভাগে মিলিত হয়, তবে পরিধান প্যাটার্নটি অত্যন্ত অপ্রতিসম হতে পারে। ক্ষতি শুরু হওয়ার স্থানে প্রোগ্রাম করা রেডিয়াল এবং অক্ষীয় এনগেজমেন্ট পর্যালোচনা করুন। ওয়ার্কপিসের সাথে সিএএম সিমুলেশন তুলনা করুন, স্টক পরিবর্তন, কাস্টিং স্কিন, ক্রস-হোল এবং বাধাযুক্ত এলাকা সহ। পূর্ণ-প্রস্থের কাটিং এবং স্লটিং পূর্ণ-প্রস্থের এনগেজমেন্ট রেডিয়াল লোড বাড়ায় এবং চিপগুলির পালানোর জন্য কম জায়গা রাখে। যদি রানআউট উপস্থিত থাকে, তবে ওভারলোডেড ফ্লুট প্যাক করা চিপগুলির সম্মুখীন হতে পারে, চিপিং এবং তাপের সম্ভাবনা বাড়িয়ে তোলে। যখন বৈশিষ্ট্যটি অনুমতি দেয়, তখন একটি নিম্ন রেডিয়াল এনগেজমেন্ট কৌশল বা পৃথক রাফিং এবং ফিনিশিং পাসগুলি মূল্যায়ন করুন। প্রবেশ এবং প্রস্থান শক একটি আকস্মিক প্লঞ্জ, একটি অসমর্থিত প্রস্থান, বা এনগেজমেন্টে হঠাৎ পরিবর্তন একটি প্রভাব তৈরি করতে পারে যা একটি কোণ বা ফ্লুটকে ক্ষতিগ্রস্ত করে। যদি টুলটি প্রবেশের পরে অবিলম্বে ব্যর্থ হয়, তবে আবরণ পরিবর্তন করার আগে লিড-ইন পদ্ধতি, ওয়ার্কপিস সমর্থন এবং প্রকৃত প্রবেশ শর্ত পরীক্ষা করুন। ওয়ার্কহোল্ডিং এবং মেশিন অনমনীয়তা ফ্লুটের অসম পরিধান টুলের বাইরে থেকে উদ্ভূত হতে পারে। একটি ওয়ার্কপিস যা সরে যায়, একটি পাতলা প্রাচীর যা ডিফ্লেক্ট করে, বা অপর্যাপ্ত সমর্থন সহ একটি ফিক্সচার পাসের সময় কাটিং লোড পরিবর্তন করে। টুলটি তখন ঘষা এবং প্রভাবের মধ্যে বিকল্প হতে পারে, একটি অনিয়মিত পরিধান প্যাটার্ন তৈরি করে। ফিক্সচার যোগাযোগ, ক্ল্যাম্পিং ফোর্স, পাতলা অংশের নীচে সমর্থন এবং মেশিন-টুল-ওয়ার্কপিস চেইন এর অনমনীয়তা পরীক্ষা করুন। কাটারটি যখন অংশের বিভিন্ন এলাকার উপর দিয়ে যায় তখন শব্দের পরিবর্তন শুনুন। যদি পরিধানটি সেখানে কেন্দ্রীভূত হয় যেখানে অংশটি সবচেয়ে কম সমর্থিত, তবে ওয়ার্কহোল্ডিং প্রাথমিক সংশোধন হতে পারে। চ্যাটার নির্বাচিত প্রান্তগুলিকেও ওভারলোড করতে পারে। একটি পরিবর্তনশীল-পিচ বা অন্যান্য কম্পন-নিয়ন্ত্রণ জ্যামিতি একটি উপযুক্ত প্রয়োগে সাহায্য করতে পারে, তবে এটি অতিরিক্ত ওভারহ্যাং, রানআউট, দুর্বল ক্ল্যাম্পিং বা একটি অস্থির টুলপাথের সংশোধন প্রতিস্থাপন করতে পারে না। উপাদান, জ্যামিতি এবং আবরণ বিবেচনা টুলটিকে ওয়ার্কপিসের সাথে মেলান টুল জ্যামিতি উপাদানের চিপ-গঠন আচরণ, কঠোরতা, আনুগত্য প্রবণতা এবং বাধা স্তর প্রতিফলিত করা উচিত। একটি আঠালো-প্রবণ উপাদানে পরিষ্কার কাটার সমর্থন করার জন্য একটি তীক্ষ্ণ প্রান্ত সহায়ক হতে পারে, যখন প্রভাব বা ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান প্রভাবশালী যেখানে একটি কঠিন প্রান্ত প্রস্তুতি আরও উপযুক্ত হতে পারে। যখন কার্বাইড মিলিং টুলস তুলনা করা হয়, তখন ফ্লুট সংখ্যা, হেলিক্স, কোর শক্তি, প্রান্ত প্রস্তুতি, সাবস্ট্রেট এবং আবরণকে একটি সিস্টেম হিসাবে পর্যালোচনা করুন। একটি আবরণ পরিবর্তন একা রানআউট দ্বারা সৃষ্ট এক-ফ্লুট ওভারলোড সংশোধন করার সম্ভাবনা কম। আবরণ ব্যর্থতার প্রক্রিয়া অনুসরণ করে আবরণ নির্বাচন প্রভাবশালী ব্যর্থতার মোডের উপর ভিত্তি করে হওয়া উচিত। আনুগত্য, তাপীয় পরিধান এবং ঘর্ষণ ভিন্ন কৌশল প্রয়োজন। যদি একটি ফ্লুট ওয়েল্ডেড উপাদান দেখায় যখন অন্যটি ঘষা দেখায়, তবে প্রথমে অসম লোডিং এবং চিপ গঠন তদন্ত করুন। যদি আবরণটি নিযুক্ত প্রান্ত জুড়ে সমানভাবে ফ্লেক হয়, তবে তাপীয় বা আনুগত্যের অবস্থা আরও মনোযোগের যোগ্য হতে পারে। যেকোনো আবরণ বা জ্যামিতি সুপারিশকে একটি প্রাথমিক রেফারেন্স হিসাবে বিবেচনা করা উচিত এবং প্রকৃত মেশিন, হোল্ডার, ওয়ার্কহোল্ডিং, কুল্যান্ট পদ্ধতি এবং উপাদান গ্রেডে যাচাই করা উচিত। কাস্টম জ্যামিতি যখন ন্যায়সঙ্গত হয় একটি স্ট্যান্ডার্ড টুল একটি জটিল বৈশিষ্ট্যের জন্য প্রয়োজনীয় পৌঁছানো, ফ্লুট স্পেস, কোণার শক্তি এবং এনগেজমেন্ট স্থিতিশীলতার প্রয়োজনীয় সমন্বয় সরবরাহ নাও করতে পারে। সেই পরিস্থিতিতে, কাস্টম মিলিং টুলস প্রকৃত বৈশিষ্ট্য এবং ব্যর্থতার প্যাটার্নের চারপাশে মূল্যায়ন করা যেতে পারে। কাস্টম বিকল্পটি নিয়ন্ত্রিত পরীক্ষার মাধ্যমে যাচাই করা উচিত; কাস্টমাইজেশন সেটআপ অস্থিরতা সংশোধনের প্রয়োজনীয়তা দূর করে না। একটি নিয়ন্ত্রিত সমস্যা সমাধানের ক্রম যখন ফ্লুটের অসম পরিধান পাওয়া যায়, তখন একবারে একাধিক ভেরিয়েবল পরিবর্তন এড়াতে নিম্নলিখিত ক্রমে ব্যবহার করুন: ব্যর্থ টুলটি সংরক্ষণ করুন এবং পরিদর্শন করুন। প্রতিটি ফ্লুটের ছবি তুলুন এবং কাটিং সময় বা পার্ট সংখ্যা রেকর্ড করুন। ক্ষতি পরিধান, চিপিং, বিল্ড-আপ এজ, ঘষা, বা সংমিশ্রণ কিনা তা সনাক্ত করুন। শ্যাঙ্ক, কোলেট, হোল্ডার, স্পিন্ডল ইন্টারফেস এবং টুল সিটিং পৃষ্ঠতল পরিষ্কার এবং পরিদর্শন করুন। সাধারণ পদ্ধতি ব্যবহার করে রানআউট পরিমাপ করুন, কাটিং প্রান্তের যতটা সম্ভব কাছাকাছি। টুল প্রজেকশন, অক্ষীয় এনগেজমেন্ট, রেডিয়াল এনগেজমেন্ট এবং প্রকৃত প্রবেশ এবং প্রস্থান শর্ত পরীক্ষা করুন। ওয়ার্কহোল্ডিং এবং সমর্থন নিশ্চিত করুন, বিশেষ করে পাতলা দেয়াল, ফাঁক বা বাধাযুক্ত এলাকার কাছাকাছি। চিপের আকার এবং চিপ নিষ্কাশন পরিদর্শন করুন। প্যাক করা চিপ বা পুনরায় কাটার প্রমাণ খুঁজুন। উপাদান গ্রেড, টুল জ্যামিতি, আবরণ, কুল্যান্ট পদ্ধতি এবং কাটিং ডেটা পর্যালোচনা করুন। একটি প্রধান ভেরিয়েবল পরিবর্তন করুন এবং একটি নিয়ন্ত্রিত তুলনা চালান। অন্য কোনো পরিবর্তন করার আগে ফলাফল রেকর্ড করুন। কাটিং প্যারামিটারগুলি নির্দিষ্ট টুল এবং প্রয়োগের জন্য প্রাথমিক রেফারেন্স হিসাবে বিবেচিত হওয়া উচিত। একটি স্ট্যান্ডার্ড প্রক্রিয়া হিসাবে গ্রহণ করার আগে এগুলি নির্দিষ্ট মেশিন, হোল্ডার, ওয়ার্কহোল্ডিং এবং উপাদান গ্রেডে যাচাই করা আবশ্যক। পরিধান প্যাটার্ন দ্বারা সমস্যা সমাধান একটি ফ্লুটে ভারী ফ্ল্যাঙ্ক পরিধান প্রথমে রানআউট, টুল সিটিং, কোলেট অবস্থা এবং টুলপাথ এনগেজমেন্ট পরীক্ষা করুন। নিশ্চিত করুন যে ওভারলোডেড ফ্লুটটি বারবার একটি কোণ বা প্যাক করা-চিপ অঞ্চলে প্রবেশ করছে না। একটি ফ্লুট চিপড যখন অন্যগুলি ব্যবহারযোগ্য বলে মনে হয় প্রভাব শর্ত, বাধাযুক্ত স্টক, প্রবেশ এবং প্রস্থান কৌশল, হোল্ডার রানআউট এবং ওয়ার্কপিস আন্দোলন পরিদর্শন করুন। যদি ব্যর্থতা একই পাথ অবস্থানে পুনরাবৃত্তি হয়, তবে সিএএম প্রোগ্রাম এবং অংশে সেই রূপান্তরটি পর্যালোচনা করুন। একটি ফ্লুটে বিল্ড-আপ এজ আছে ঘষা, অসম চিপ পুরুত্ব, অপর্যাপ্ত চিপ নিষ্কাশন এবং একটি উপাদান-নির্দিষ্ট আনুগত্য সমস্যা খুঁজুন। অসম লোডিং পরীক্ষা করার পরে কেবল প্রান্তের তীক্ষ্ণতা, ফ্লুট পলিশ, লুব্রিকেশন এবং আবরণ পর্যালোচনা করুন। সমস্ত ফ্লুট পরিধান দেখায়, কিন্তু একটি অনেক খারাপ এই প্যাটার্নটি রানআউট বা ডিফ্লেকশন সহ একটি সাধারণ প্রক্রিয়া লোড নির্দেশ করতে পারে। সামগ্রিক এনগেজমেন্ট এবং কাটিং ডেটা পর্যালোচনা করুন, তারপর কেন একটি ফ্লুট অতিরিক্ত লোড বহন করছে তা পরীক্ষা করুন। পরিধান অংশগুলির মধ্যে পরিবর্তিত হয় অসঙ্গতিপূর্ণ ওয়ার্কহোল্ডিং, স্টক পরিবর্তন, উপাদানের অবস্থা, চিপ প্যাকিং, বা তাপীয় পরিবর্তনগুলি প্রক্রিয়াটিকে স্থিতিশীলতার মধ্যে এবং বাইরে নিয়ে যেতে পারে। অংশের অবস্থান এবং পরিধানের পার্থক্য দেখা দেওয়ার সময় রেকর্ড করুন। এড়ানোর সাধারণ ভুল হোল্ডার পরীক্ষা না করে টুল প্রতিস্থাপন করা একই অস্থির হোল্ডারে একটি নতুন টুল একই পরিধান প্যাটার্ন তৈরি করতে পারে। টুলটি ত্রুটিপূর্ণ বলে সিদ্ধান্ত নেওয়ার আগে সম্পূর্ণ টুলহোল্ডিং চেইন পরীক্ষা করুন। শুধুমাত্র সংশোধন হিসাবে ফিড হ্রাস করা ফিড হ্রাস অস্থায়ীভাবে উপসর্গ লুকাতে পারে যখন রানআউট, ঘষা, বা প্রভাব অপরিবর্তিত থাকে। এটি অপর্যাপ্ত চিপ পুরুত্ব এবং আরও তাপ তৈরি করতে পারে। লোডিং পরীক্ষা করার আগে আবরণকে দোষারোপ করা রানআউট বা ডিফ্লেকশন উপস্থিত থাকলে আবরণ সমস্ত ফ্লুটকে লোড ভাগ করতে পারে না। ভিন্ন আবরণ নির্বাচন করার আগে যান্ত্রিক কারণ নির্ণয় করুন। ব্যর্থ টুলের ফ্লুট অবস্থান উপেক্ষা করা ক্ষতিগ্রস্ত ফ্লুটের অবস্থান দরকারী প্রমাণ। টুলটি পরিদর্শন না করে বাতিল করার পরিবর্তে এটি ধারাবাহিকভাবে রেকর্ড করুন। গতি, ফিড, জ্যামিতি এবং কুল্যান্ট একসাথে পরিবর্তন করা একাধিক একযোগে পরিবর্তন ফলাফল ব্যাখ্যা করা কঠিন করে তোলে। নিয়ন্ত্রিত পরীক্ষা ব্যবহার করুন এবং একবারে একটি প্রধান পরিবর্তন নথিভুক্ত করুন। প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী একটি কার্বাইড এন্ড মিলের একটি ফ্লুট অন্যদের চেয়ে দ্রুত পরিধান করার কারণ কী? সাধারণ কারণগুলির মধ্যে রয়েছে রেডিয়াল রানআউট, দুর্বল টুল সিটিং, একটি পরিধান করা কোলেট, অতিরিক্ত প্রজেকশন, অসম এনগেজমেন্ট, ওয়ার্কপিস আন্দোলন, চিপ প্যাকিং এবং কম্পন। কার্বাইড বা আবরণ ত্রুটি অনুমান করার আগে সম্পূর্ণ সেটআপ পরিদর্শন করুন। এন্ড মিল রানআউট কি চিপিং ঘটাতে পারে? হ্যাঁ। রানআউট একটি ফ্লুটকে ওভারলোড করতে পারে এবং অন্য ফ্লুটকে ঘষতে পারে। ওভারলোডেড প্রান্তটি চিপ হতে পারে বা দ্রুত পরিধান করতে পারে, বিশেষ করে বাধাযুক্ত কাটিং, পূর্ণ-প্রস্থের এনগেজমেন্ট বা সীমিত চিপ নিষ্কাশন সহ অপারেশনগুলিতে। একটি ফ্লুট বিল্ড-আপ এজ দেখালে কি আমার আবরণ পরিবর্তন করা উচিত? তাৎক্ষণিকভাবে নয়। প্রথমে রানআউট, প্রান্তের তীক্ষ্ণতা, চিপ পুরুত্ব, চিপ নিষ্কাশন, লুব্রিকেশন এবং উপাদানের সামঞ্জস্যতা পরীক্ষা করুন। আবরণ পরিবর্তন কেবল তখনই সাহায্য করতে পারে যখন প্রভাবশালী ব্যর্থতার প্রক্রিয়াটি আবরণের উদ্দিষ্ট কার্যের সাথে মেলে। আমি কীভাবে বলতে পারি যে অসম পরিধান চ্যাটার বা রানআউট দ্বারা সৃষ্ট কিনা? রানআউট প্রায়শই একটি সামঞ্জস্যপূর্ণ ফ্লুট-টু-ফ্লুট ভারসাম্যহীনতা তৈরি করে, যখন চ্যাটার পুনরাবৃত্ত কম্পন চিহ্ন তৈরি করে এবং এনগেজমেন্ট বা স্পিন্ডল গতির সাথে পরিবর্তিত হতে পারে। উভয়ই সহাবস্থান করতে পারে, তাই টুল, হোল্ডার, ওয়ার্কপিস সমর্থন এবং পৃষ্ঠের প্যাটার্ন একসাথে পরিদর্শন করুন। সমস্যা সমাধানের সুপারিশের জন্য অনুরোধ করার সময় আমার কী তথ্য সরবরাহ করা উচিত? উপাদান গ্রেড, টুল ব্যাস এবং ফ্লুট সংখ্যা, পৌঁছানো এবং ওভারহ্যাং, হোল্ডার প্রকার, পরিমাপ করা রানআউট যদি উপলব্ধ থাকে, কাটিং প্যারামিটার, রেডিয়াল এবং অক্ষীয় এনগেজমেন্ট, কুল্যান্ট পদ্ধতি, ওয়ার্কহোল্ডিং বিবরণ, পার্ট সংখ্যা এবং প্রতিটি ফ্লুটের স্পষ্ট ফটোগ্রাফ সরবরাহ করুন। উপসংহার ফ্লুটের অসম পরিধান কেবল একটি টুল প্রতিস্থাপন সমস্যা নয়; এটি প্রমাণ যে কাটিং লোড উদ্দেশ্য অনুযায়ী ভাগ করা হচ্ছে না। রানআউট, টুল সিটিং, হোল্ডারের অবস্থা, অতিরিক্ত প্রজেকশন, ওয়ার্কপিস আন্দোলন, এনগেজমেন্ট পরিবর্তন, চিপ প্যাকিং এবং কম্পন - টুল গ্রেড বা আবরণ পরিবর্তন করার আগে এগুলি সবই বিবেচনা করা উচিত। একটি নির্ভরযোগ্য সংশোধন ক্রম ব্যর্থ টুল সংরক্ষণ করে, পরিধান প্যাটার্ন সনাক্ত করে, টুলহোল্ডিং চেইন যাচাই করে, এনগেজমেন্ট এবং ওয়ার্কহোল্ডিং পরীক্ষা করে এবং একবারে একটি প্রধান ভেরিয়েবল পরিবর্তন করে। যদি প্রক্রিয়াটির এখনও পৌঁছানো, চিপ স্পেস এবং প্রান্তের শক্তির একটি বিশেষ ভারসাম্যের প্রয়োজন হয়, তবে মৌলিক সেটআপ স্থিতিশীল হওয়ার পরে একটি উদ্দেশ্য-নকশা করা টুল মূল্যায়ন করা যেতে পারে। যদি আপনার কার্বাইড এন্ড মিল এক-ফ্লুট পরিধান, বারবার চিপিং, বিল্ড-আপ এজ, বা অস্থির টুল লাইফ দেখায়, তবে সুপালের সাথে যোগাযোগ করুন উপাদান গ্রেড, বর্তমান টুল, হোল্ডার এবং ওভারহ্যাং বিবরণ, কাটিং ডেটা এবং প্রতিটি ফ্লুটের ফটোগ্রাফ সহ। এই তথ্য অন-মেশিন বৈধতার জন্য একটি ব্যবহারিক জ্যামিতি এবং প্রক্রিয়া শুরুর পয়েন্ট সনাক্ত করতে সহায়তা করে।

2026

10/13

কর্নর রেডিয়াস বনাম স্কয়ার এন্ড মিলস ফর ইন্টারাপ্টেড শোল্ডার মিলিং
কর্নারের ব্যাসার্ধ বনাম ইন্টারাপ্টেড শোল্ডার মিলিংয়ের জন্য স্কয়ার এন্ড মিল ইন্টারাপ্টেড শোল্ডার মিলিং হল এমন একটি অপারেশন যেখানে এন্ড মিলের জ্যামিতি প্রান্তের স্থিতিশীলতার উপর সরাসরি প্রভাব ফেলে। যখন কাটারটি বারবার ওয়ার্কপিসের মধ্যে প্রবেশ করে এবং বের হয়, ফাঁকা স্থান অতিক্রম করে, বা অসম স্টক সম্মুখীন হয়, তখন প্রতিটি দাঁত একটি মসৃণ অবিচ্ছিন্ন কাটার পরিবর্তে একটি পরিবর্তনশীল লোড অনুভব করে। একটি স্কয়ার এন্ড মিল একটি তীক্ষ্ণ ৯০-ডিগ্রী শোল্ডার তৈরি করতে পারে, যখন একটি কর্নার রেডিয়াস এন্ড মিল টুলের কর্নারের চারপাশে লোড বিতরণ করতে পারে এবং স্থানীয় চাপ কমাতে পারে। এদের মধ্যে নির্বাচন করার জন্য কেবল ড্রয়িংয়ের প্রয়োজনীয়তা দেখার চেয়ে বেশি কিছু প্রয়োজন। সিএনসি মেশিনিস্ট, প্রসেস ইঞ্জিনিয়ার এবং পারচেজিং ইঞ্জিনিয়ারদের জন্য, সঠিক সিদ্ধান্ত নির্ভর করে প্রয়োজনীয় কর্নারের সংজ্ঞা, ইন্টারাপশনের তীব্রতা, টুলের দৃঢ়তা, উপাদান, এনগেজমেন্ট এবং ফিনিশিং কৌশলের মধ্যে ভারসাম্যের উপর। এই গাইডটি ইন্টারাপ্টেড শোল্ডার মিলিংয়ের জন্য স্কয়ার এবং কর্নার-রেডিয়াস জ্যামিতিগুলির তুলনা করে এবং প্রান্ত চিপিং, চ্যাটার, দুর্বল ফিনিশ এবং অস্থির টুল লাইফ নির্ণয় করার উপায় ব্যাখ্যা করে। ইন্টারাপ্টেড শোল্ডার মিলিংকে কী কঠিন করে তোলে? একটি অবিচ্ছিন্ন সাইড-মিলিং কাটে, কাটিং প্রান্তটি ওয়ার্কপিসের মধ্যে প্রবেশ করে এবং তুলনামূলকভাবে অনুমানযোগ্য উপায়ে নিযুক্ত থাকে। একটি ইন্টারাপ্টেড শোল্ডার অপারেশনে, প্রান্তটি একটি স্লট, একটি ক্রস-হোল, একটি কাস্টিংয়ের অনিয়ম, একটি ফোর্জড পৃষ্ঠ, একটি পূর্ববর্তী পকেট বা একটি খোলা সীমানা সম্মুখীন হতে পারে। প্রতিটি ইন্টারাপশন শক্তি পরিবর্তন করে এবং প্রবেশ বা প্রস্থানের সময় প্রভাব তৈরি করতে পারে। সর্বোচ্চ ঝুঁকির শর্তাবলী সাধারণত অন্তর্ভুক্ত করে: টুলের একই কোণে বারবার প্রবেশ এবং প্রস্থান ৯০-ডিগ্রী শোল্ডারে পূর্ণ রেডিয়াল এনগেজমেন্ট পাতলা দেয়াল বা দুর্বল ওয়ার্কহোল্ডিং যা কাটার সময় সরে যায় দীর্ঘ টুল ওভারহ্যাং বা দুর্বল হোল্ডার রানআউট অ্যাব্রাসিভ স্কেল, কাস্ট স্কিন, বা শক্ত অন্তর্ভুক্তি ইন্টারাপশন পয়েন্টে অতিরিক্ত ফিড বা এনগেজমেন্ট বারবার প্রভাবের সম্মুখীন একটি তীক্ষ্ণ স্কয়ার কর্নার সুতরাং, গড় কাটিং লোড গ্রহণযোগ্য বলে মনে হলেও একটি টুল ব্যর্থ হতে পারে। পিক ইমপ্যাক্ট লোড, কেবল গড় স্পিন্ডেল লোড নয়, প্রান্তটি টিকে থাকবে কিনা তা নির্ধারণ করতে পারে। স্কয়ার এন্ড মিল: শক্তি এবং সীমা একটি স্কয়ার এন্ড মিল হল স্বাভাবিক পছন্দ যখন অংশটির একটি তীক্ষ্ণ অভ্যন্তরীণ শোল্ডার বা একটি ফ্ল্যাট-বটমড স্লট প্রয়োজন। এর জ্যামিতি একটি সংজ্ঞায়িত ৯০-ডিগ্রী কর্নার তৈরি করতে পারে যা দেয়ালের নীচে কোনও প্রোগ্রাম করা রেডিয়াস ছাড়াই। কখন একটি স্কয়ার এন্ড মিল উপযুক্ত স্কয়ার এন্ড মিলগুলি প্রায়শই বিবেচনা করা হয় যখন: ফিনিশড ফিচারটির একটি তীক্ষ্ণ শোল্ডার প্রয়োজন টুলপাথ স্থিতিশীল, অবিচ্ছিন্ন এনগেজমেন্ট ব্যবহার করে ওয়ার্কপিস এবং ফিক্সচার দৃঢ় ইন্টারাপশন সীমিত বা নিয়ন্ত্রিত প্রবেশ দিয়ে মোকাবেলা করা যেতে পারে একটি পৃথক ফিনিশিং পাস চূড়ান্ত কর্নারের গুণমান রক্ষা করতে পারে টুল ডায়ামিটার এবং রিচ পর্যাপ্ত কোর শক্তি সরবরাহ করে একটি স্কয়ার টুল ইন্টারাপ্টেড মিলিংয়ে ভাল পারফর্ম করতে পারে যখন প্রান্তটি সঠিকভাবে সমর্থিত হয় এবং এনগেজমেন্ট নিয়ন্ত্রিত হয়; এটি কেবল এই কারণে বাতিল করা উচিত নয় যে কাটটি ইন্টারাপ্টেড; ইন্টারাপশনের তীব্রতা এবং অবস্থান গুরুত্বপূর্ণ। কোথায় স্কয়ার কর্নারগুলি দুর্বল হয়ে পড়ে টুল কর্নার হল একটি স্ট্রেস কনসেন্ট্রেশন। একটি ইন্টারাপ্টেড কাটার সময়, কর্নারটি উপাদানে প্রবেশ করার সময় হঠাৎ প্রভাব নিতে পারে। যদি টুলটি ডিফ্লেক্টও করে, তবে অন্যান্য ফ্লুটের চেয়ে কর্নার বেশি লোড পেতে পারে। সাধারণ ফলাফলগুলির মধ্যে রয়েছে কর্নার চিপিং, পরিধানের পরে অংশে একটি ছোট রেডিয়াস দেখা যাওয়া, চ্যাটার মার্কস, বা পৃষ্ঠের ফিনিশে একটি আকস্মিক পরিবর্তন। একটি তীক্ষ্ণ কর্নার শক্ত স্পট, স্কেল এবং পাতলা দেয়ালের নড়াচড়ার প্রতিও সংবেদনশীল হতে পারে। যদি ব্যর্থতা কর্নারে কেন্দ্রীভূত হয় যখন পাশের কাটিং প্রান্তগুলি তুলনামূলকভাবে অক্ষত থাকে, তবে কেবল কোটিং পরিবর্তন করার আগে জ্যামিতি এবং এনগেজমেন্ট পর্যালোচনা করা উচিত। কর্নারের ব্যাসার্ধ এন্ড মিল: শক্তি এবং সীমা একটি কর্নারের ব্যাসার্ধ এন্ড মিল এর মধ্যে প্রান্তের মুখ এবং পেরিফেরাল কাটিং প্রান্তের মধ্যে একটি নিয়ন্ত্রিত ব্যাসার্ধ অন্তর্ভুক্ত থাকে। ব্যাসার্ধটি সবচেয়ে ভঙ্গুর তীক্ষ্ণ কর্নারটি সরিয়ে দেয় এবং টুলের টিপের একটি বৃহত্তর অঞ্চলে কাটিং লোড বিতরণ করে। কখন কর্নারের ব্যাসার্ধ সুবিধাজনক একটি কর্নার-রেডিয়াস টুল প্রায়শই বিবেচনা করা হয় যখন: কাটে বারবার প্রবেশ এবং প্রস্থান অন্তর্ভুক্ত থাকে অপারেশনটি একটি ইন্টারাপ্টেড বা অসম পৃষ্ঠের সম্মুখীন হয় প্রান্ত চিপিং একটি স্কয়ার কর্নারে কেন্দ্রীভূত হয় পার্ট ড্রয়িং একটি ছোট অভ্যন্তরীণ ব্যাসার্ধের অনুমতি দেয় অপারেশনটি উচ্চতর এনগেজমেন্ট বা ভারী রাফিং ব্যবহার করে প্রক্রিয়াটির অতিরিক্ত কর্নার শক্তি এবং আরও স্থিতিশীল টুল লাইফ প্রয়োজন ব্যাসার্ধ কম্পন বা দুর্বল সেটআপ পরিস্থিতি দূর করে না, তবে এটি একটি স্থানীয় কর্নার প্রভাবের তীব্রতা কমাতে পারে। এটি একটি তীক্ষ্ণ-কর্নারের টুলের তুলনায় ইন্টারমিটেন্ট এনগেজমেন্টের প্রতি টুলের সহনশীলতাও উন্নত করতে পারে। জ্যামিতিক ট্রেড-অফ প্রধান সীমাবদ্ধতা হল সরল: একটি কর্নারের ব্যাসার্ধ ফিনিশড শোল্ডারে একটি ব্যাসার্ধ রেখে যায়। যদি অংশটির একটি তীক্ষ্ণ ৯০-ডিগ্রী অভ্যন্তরীণ কর্নার প্রয়োজন হয়, তবে ব্যাসার্ধটি একটি মাধ্যমিক অপারেশন দ্বারা সরানো বা একটি স্কয়ার ফিনিশিং টুল দ্বারা প্রতিস্থাপিত করার প্রয়োজন হতে পারে। একটি কর্নারের ব্যাসার্ধ কার্যকর এনগেজমেন্ট এবং যোগাযোগের ক্ষেত্রও পরিবর্তন করতে পারে। এটি অ্যাক্সিয়াল ডেপথ, রেডিয়াল এনগেজমেন্ট, টুল ডায়ামিটার এবং প্রয়োজনীয় পৃষ্ঠের ফিনিশের সাথে একত্রে মূল্যায়ন করা উচিত কেবল ব্যাসার্ধের আকারের উপর ভিত্তি করে নির্বাচন করার পরিবর্তে। দুটি জ্যামিতির মধ্যে কোনটি বেছে নেবেন ড্রয়িংয়ের প্রয়োজনীয়তা দিয়ে শুরু করুন প্রথমে শনাক্ত করুন যে একটি তীক্ষ্ণ অভ্যন্তরীণ কর্নার কার্যকরীভাবে প্রয়োজনীয় নাকি কেবল একটি নামমাত্র বৈশিষ্ট্য হিসাবে দেখানো হয়েছে। যদি একটি ছোট ব্যাসার্ধ গ্রহণযোগ্য হয়, তবে একটি কর্নার-রেডিয়াস টুল আরও শক্তিশালী রাফিং বা সেমি-ফিনিশিং প্রক্রিয়া সরবরাহ করতে পারে। যদি একটি তীক্ষ্ণ কর্নার অপরিহার্য হয়, তবে যেখানে সম্ভব সেখানে একটি স্কয়ার টুল ব্যবহার করুন বা চূড়ান্ত স্কয়ার প্রান্তের উপর লোড নিয়ন্ত্রণ করে এমন একটি রাফিং-এবং-ফিনিশিং সিকোয়েন্স পরিকল্পনা করুন। ইন্টারাপশনের ধরণ শনাক্ত করুন সমস্ত ইন্টারাপশনের একই প্রভাব থাকে না। একটি অনুমানযোগ্য খোলা সীমানা একটি শক্ত কাস্টিং স্কিন বা একটি অনিয়মিত ফোর্জড পৃষ্ঠের চেয়ে পরিচালনা করা সহজ হতে পারে। ক্রস-হোল এবং স্লটগুলি একটি পরিচিত অবস্থানে বারবার প্রভাব তৈরি করতে পারে, যখন অসম স্টক লোডকে অনুমানযোগ্য করে তুলতে পারে। ক্ষতি প্রথম কোথায় ঘটে তা রেকর্ড করুন। যদি প্রতিটি প্রবেশ পয়েন্টে চিপিং শুরু হয়, তবে সমস্যাটি প্রভাব বা লিড-ইন কৌশল হতে পারে। যদি এটি ওয়ার্কপিসের একটি নির্দিষ্ট অংশে দেখা যায়, তবে সেই অবস্থানে উপাদানের অবস্থা এবং সমর্থন পরীক্ষা করুন। অপারেশনের সাথে টুলটি মেলান রাফিং এবং সেমি-ফিনিশিংয়ের জন্য, একটি ব্যাসার্ধের অতিরিক্ত কর্নার সমর্থন মূল্যবান হতে পারে যখন অপারেশনটি ইন্টারাপ্টেড হয়। ফিনিশিংয়ের জন্য, একটি স্কয়ার টুল পছন্দ করা যেতে পারে যদি কর্নার স্পেসিফিকেশন এটি প্রয়োজন করে এবং সেটআপ স্থিতিশীল এনগেজমেন্ট বজায় রাখতে পারে। একটি ব্যবহারিক প্রক্রিয়া স্টক অপসারণের জন্য একটি কর্নার-রেডিয়াস টুল ব্যবহার করতে পারে, তারপরে চূড়ান্ত শোল্ডারের জন্য একটি স্কয়ার এন্ড মিল ব্যবহার করতে পারে। দুটি টুল স্বয়ংক্রিয়ভাবে অভিন্ন কাটিং শর্ত ব্যবহার করা উচিত নয়; ফিনিশিং টুলের জন্য একটি ভিন্ন এনগেজমেন্ট এবং আরও নিয়ন্ত্রিত পাস প্রয়োজন হতে পারে। জ্যামিতি, প্রান্ত প্রস্তুতি, এবং কোটিং প্রান্ত প্রস্তুতি কিছু উপাদানে একটি সম্পূর্ণ তীক্ষ্ণ প্রান্ত কাটিং ফোর্স কমাতে পারে, তবে এটি প্রভাবের প্রতি দুর্বল হতে পারে। একটি হালকা শক্তিশালী প্রান্ত ইন্টারাপ্টেড কাটে আরও ভাল স্থিতিশীলতা প্রদান করতে পারে, যদিও অতিরিক্ত প্রান্তের হোনিং ঘর্ষণ এবং তাপ বাড়াতে পারে। উপযুক্ত প্রান্ত প্রস্তুতি ওয়ার্কপিস, ইন্টারাপশনের তীব্রতা, টুল ডায়ামিটার এবং অপারেশনের উপর নির্ভর করে। টুলগুলির তুলনা করার সময়, কেবল ফ্লুট সংখ্যা বা কোটিংয়ের নাম মূল্যায়ন করার পরিবর্তে প্রান্ত প্রস্তুতির তথ্য অনুরোধ করুন। অনুরূপ বিবরণ সহ দুটি টুল ভিন্নভাবে আচরণ করতে পারে যদি তাদের প্রান্ত প্রস্তুতি এবং কার্বাইড সাবস্ট্রেট ভিন্ন হয়। হেলিক্স এবং ফ্লুট কনফিগারেশন হেলিক্স এবং ফ্লুট সংখ্যা বলের দিক, চিপ নিষ্কাশন এবং লোড ভাগ করে নেওয়া দাঁতের সংখ্যাকে প্রভাবিত করে। একটি উচ্চতর ফ্লুট সংখ্যা একটি হালকা রেডিয়াল ফিনিশিং পাসে ফিড ক্ষমতা সমর্থন করতে পারে, যখন একটি রাফিং বা ইন্টারাপ্টেড অপারেশনের জন্য আরও চিপ স্পেস এবং একটি শক্তিশালী কোর প্রয়োজন হতে পারে। সঠিক ভারসাম্য উপাদান এবং এনগেজমেন্টের উপর নির্ভর করে। অপর্যাপ্ত ফ্লুট স্পেস সহ একটি টুল চিপগুলি পুনরায় কাটতে পারে, যখন একটি খুব পাতলা কোর সহ একটি টুলের প্রভাব প্রতিরোধের অভাব থাকতে পারে। কেবল এন্ড মিলের আকারের উপর নির্ভর করার পরিবর্তে প্রকৃত অপারেশনের উপর ভিত্তি করে কার্বাইড মিলিং টুলস পরিসীমা থেকে নির্বাচন করুন। কোটিং কোটিং প্রধান ব্যর্থতার পদ্ধতির অনুসরণ করা উচিত। একটি কোটিং তাপ, আনুগত্য, বা ঘর্ষণজনিত পরিধান পরিচালনা করতে সাহায্য করতে পারে, তবে এটি অতিরিক্ত টুল ডিফ্লেকশন, প্রভাব দ্বারা ওভারলোড হওয়া একটি তীক্ষ্ণ কর্নার, বা একটি অস্থির ফিক্সচারকে ক্ষতিপূরণ দিতে পারে না। যদি টুলটি প্রবেশ করার সময় চিপ হয়, তবে কোটিং পরিবর্তনকে প্রাথমিক সমাধান বলে মনে করার আগে জ্যামিতি এবং দৃঢ়তা পরীক্ষা করুন। যেকোনো কোটিং সুপারিশ নির্দিষ্ট উপাদান, টুল জ্যামিতি, কুল্যান্ট কৌশল এবং কাটিং শর্তাবলী সহ যাচাই করা উচিত। সরবরাহকারীর ডেটাকে একটি প্রাথমিক রেফারেন্স হিসাবে বিবেচনা করুন এবং প্রকৃত মেশিনে ফলাফল নিশ্চিত করুন। ইন্টারাপ্টেড শোল্ডার মিলিংয়ের জন্য প্যারামিটার কৌশল কাটিং ডেটা নির্দিষ্ট ডায়ামিটার, ফ্লুট সংখ্যা, কোটিং, উপাদান গ্রেড, টুল ওভারহ্যাং এবং মেশিন সেটআপের জন্য একটি প্রাথমিক রেফারেন্স হিসাবে বিবেচিত হওয়া উচিত। একটি অবিচ্ছিন্ন সাইড-মিলিং অপারেশন থেকে একটি মান যাচাইকরণ ছাড়াই একটি ইন্টারাপ্টেড শোল্ডার কাটে সরাসরি স্থানান্তর করবেন না। প্রবেশের সময় পিক লোড নিয়ন্ত্রণ করুন প্রবেশের শর্তাবলী সর্বোচ্চ প্রভাব তৈরি করতে পারে। যেখানে জ্যামিতি অনুমতি দেয়, সেখানে একটি র‍্যাম্প, আর্ক, বা নিয়ন্ত্রিত লিড-ইন ব্যবহার করুন হঠাৎ রেডিয়াল প্লঞ্জ করার পরিবর্তে। এটি লোড না থাকা থেকে পূর্ণ এনগেজমেন্টে আকস্মিক পরিবর্তন হ্রাস করে। যদি সরাসরি প্রবেশ এড়ানো না যায়, তবে প্রবেশ পয়েন্টে ফিড এবং রেডিয়াল এনগেজমেন্ট পর্যালোচনা করুন। এনগেজমেন্টের একটি নিয়ন্ত্রিত হ্রাস বা একটি পৃথক অ্যাপ্রোচ পাস পুরো প্রোগ্রামের ফিড হ্রাস করার চেয়ে প্রান্তকে ভালভাবে রক্ষা করতে পারে। অতিরিক্ত পূর্ণ-প্রস্থ এনগেজমেন্ট এড়িয়ে চলুন পূর্ণ-প্রস্থ শোল্ডার মিলিং উল্লেখযোগ্য রেডিয়াল লোড তৈরি করে। একটি ইন্টারাপ্টেড অবস্থায়, টুলটি গ্যাপ অতিক্রম করার সাথে সাথে লোড তীব্রভাবে পরিবর্তিত হতে পারে। যদি সম্ভব হয়, রাফিংয়ের জন্য একটি হ্রাসকৃত রেডিয়াল এনগেজমেন্ট কৌশল ব্যবহার করুন এবং ফিনিশিংয়ের জন্য একটি নিয়ন্ত্রিত ভাতা রাখুন। সঠিক এনগেজমেন্ট টুল, উপাদান, মেশিন এবং ফিচার জ্যামিতির উপর নির্ভর করে। স্পিন্ডেল লোড, শব্দ, চিপ ফর্ম এবং প্রান্ত পরিদর্শনের সাথে পরিবর্তনগুলি যাচাই করুন কেবল একটি ছোট এনগেজমেন্ট সবসময় ভাল বলে ধরে নেওয়ার পরিবর্তে। একবারে একটি ভেরিয়েবল গতি এবং ফিড সামঞ্জস্য করুন যদি টুলটি চিপ হয়, তবে অবিলম্বে গতি এবং ফিড উভয়ই হ্রাস করবেন না। প্রথমে নির্ধারণ করুন যে ক্ষতিটি প্রভাব-সম্পর্কিত, কম্পন-সম্পর্কিত, বা রাবিংয়ের কারণে হয়েছে কিনা। একটি ফিড হ্রাস যা খুব বড় তা রাবিং এবং তাপ তৈরি করতে পারে, যখন একটি গতির পরিবর্তন তাপ এবং অনুরণনকে ভিন্নভাবে প্রভাবিত করতে পারে। একবারে একটি প্যারামিটার পরিবর্তন করুন এবং প্রভাব নথিভুক্ত করুন। ব্যর্থতার অবস্থান, চিপের চেহারা, পৃষ্ঠের ফিনিশ এবং টুলের অবস্থা রেকর্ডে অন্তর্ভুক্ত করুন। সাধারণ ব্যর্থতার লক্ষণ নির্ণয় একটি স্কয়ার এন্ড মিলের কর্নার চিপিং ইন্টারাপশনের তীব্রতা, টুলের প্রবেশ, রানআউট, প্রান্ত প্রস্তুতি পরীক্ষা করুন এবং স্কয়ার কর্নারটি সম্পূর্ণ প্রভাব নিচ্ছে কিনা। যদি ড্রয়িং অনুমতি দেয়, তবে রাফিং বা সেমি-ফিনিশিং পর্যায়ে একটি কর্নার-রেডিয়াস টুল তুলনা করুন। যদি একটি স্কয়ার কর্নার বাধ্যতামূলক হয়, তবে প্রবেশ শক হ্রাস করুন এবং নিশ্চিত করুন যে ফিনিশিং পাসে সামঞ্জস্যপূর্ণ স্টক রয়েছে। একটি কর্নার-রেডিয়াস টুলের উপর চ্যাটার একটি ব্যাসার্ধ দৃঢ়তার প্রয়োজনীয়তা দূর করে না। টুল ওভারহ্যাং, হোল্ডার অবস্থা, ওয়ার্কহোল্ডিং, স্পিন্ডেল গতি, অ্যাক্সিয়াল ডেপথ, এবং রেডিয়াল এনগেজমেন্ট পরীক্ষা করুন। চ্যাটার একটি ব্যাসার্ধের কারণেও হতে পারে যা বর্তমান টুলপাথের জন্য অনুপযুক্ত একটি এনগেজমেন্ট প্যাটার্ন তৈরি করে। ফ্লুটগুলির মধ্যে অসম পরিধান অসম পরিধান সাধারণত রানআউট, অসম ফ্লুট লোডিং, দুর্বল হোল্ডার সিটিং, বা একটি ওয়ার্কপিস যা নড়াচড়া করছে তার ইঙ্গিত দেয়। টুল জ্যামিতি পরিবর্তন করার আগে শ্যাঙ্ক, কলেট, হোল্ডার এবং সেটআপ পরিদর্শন করুন। রাফিংয়ের পরে দুর্বল শোল্ডার ফিনিশ ক্ষতিগ্রস্ত কর্নার বা বিল্ড-আপ এজ সহ একটি রাফিং টুল একটি গুরুত্বপূর্ণ ফিনিশিং পাসের জন্য ব্যবহার করা উচিত নয়। ফিচারটি পরিষ্কার করুন, একটি সাউন্ড ফিনিশিং টুল ব্যবহার করুন এবং নিশ্চিত করুন যে অবশিষ্ট ভাতা সামঞ্জস্যপূর্ণ। যদি ফিনিশ এখনও পরিবর্তিত হয়, তবে কম্পন এবং ওয়ার্কহোল্ডিং পরিদর্শন করুন। একটি শক্ত স্পটে স্বল্প টুল লাইফ যদি ক্ষতি কেবল একটি নির্দিষ্ট অবস্থানে ঘটে, তবে উপাদানের অবস্থা, স্কেল, ইন্টারাপ্টেড জ্যামিতি, বা অপর্যাপ্ত সমর্থন তদন্ত করুন। একটি ভিন্ন কর্নার জ্যামিতি সাহায্য করতে পারে, তবে টুলপাথ এবং প্রবেশ কৌশলও পর্যালোচনা করা উচিত। এড়িয়ে চলার সাধারণ ভুল কেবলমাত্র এই কারণে একটি স্কয়ার টুল নির্বাচন করা যে অংশে একটি ৯০-ডিগ্রী কর্নার রয়েছে একটি স্কয়ার ফিনিশিং টুল চূড়ান্ত ফিচারের জন্য সঠিক হতে পারে তবে ভারী ইন্টারাপ্টেড রাফিংয়ের সময় অপ্রয়োজনীয়ভাবে দুর্বল হতে পারে। স্টক অপসারণকে চূড়ান্ত কর্নার জেনারেশন থেকে আলাদা করুন যখন প্রক্রিয়াটির জন্য দৃঢ়তা এবং একটি তীক্ষ্ণ কর্নার উভয়ই প্রয়োজন। একটি কর্নার রেডিয়াস সর্বদা চিপিং সমাধান করে বলে ধরে নেওয়া ব্যাসার্ধ কর্নারের শক্তি উন্নত করতে পারে, তবে এটি অতিরিক্ত ওভারহ্যাং, রানআউট, অস্থির ওয়ার্কহোল্ডিং, দুর্বল প্যারামিটার বা ক্ষতিগ্রস্ত হোল্ডার ঠিক করে না। চিপিংয়ের পরে ফিড আক্রমনাত্মকভাবে হ্রাস করা একটি বড় ফিড হ্রাস রাবিং এবং তাপ তৈরি করতে পারে। বিস্তৃত পরিবর্তন করার আগে নির্ধারণ করুন যে প্রথম ক্ষতিটি প্রবেশ করার সময়, একটি ইন্টারাপশনের সময়, বা অবিচ্ছিন্ন কাটিংয়ের অধীনে ঘটেছে কিনা। টুলহোল্ডিং উপেক্ষা করা কাগজে নির্বাচিত জ্যামিতি দুর্বল হোল্ডার পরিচ্ছন্নতা, অতিরিক্ত রানআউট, বা অপ্রয়োজনীয় প্রজেকশনের জন্য ক্ষতিপূরণ দিতে পারে না। প্রকৃত হোল্ডার এবং মেশিন সেটআপ পরীক্ষা করুন। রাফিং এবং ফিনিশিংয়ের প্রয়োজনীয়তা মিশ্রিত করা একটি টুল বিরলভাবে উচ্চ ইন্টারাপশন সহনশীলতা, উচ্চ স্টক-অপসারণ ক্ষমতা, তীক্ষ্ণ ৯০-ডিগ্রী ফিনিশিং এবং চূড়ান্ত পৃষ্ঠের গুণমানের সেরা সংমিশ্রণ সরবরাহ করে। প্রতিটি প্রয়োজনীয়তার জন্য কোন পাস দায়ী তা সংজ্ঞায়িত করুন। প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী একটি কর্নার রেডিয়াস এন্ড মিল কি একটি স্কয়ার এন্ড মিলের চেয়ে শক্তিশালী? ব্যাসার্ধটি সবচেয়ে তীক্ষ্ণ কর্নার স্ট্রেস কনসেন্ট্রেশন সরিয়ে দেয় এবং কিছু ইন্টারাপ্টেড অপারেশনে স্থানীয় চিপিংয়ের প্রতিরোধ ক্ষমতা উন্নত করতে পারে। প্রকৃত ফলাফল এখনও উপাদান, প্রান্ত প্রস্তুতি, টুল ডায়ামিটার, এনগেজমেন্ট, দৃঢ়তা এবং প্যারামিটারের উপর নির্ভর করে। আমার কি প্রতিটি ইন্টারাপ্টেড শোল্ডার কাটের জন্য একটি কর্নার রেডিয়াস ব্যবহার করা উচিত? না। যদি একটি তীক্ষ্ণ ৯০-ডিগ্রী কর্নার প্রয়োজন হয়, তবে ফিনিশিংয়ের জন্য একটি স্কয়ার এন্ড মিল এখনও প্রয়োজনীয় হতে পারে। একটি কর্নার-রেডিয়াস টুল রাফিং বা সেমি-ফিনিশিংয়ের জন্য বিবেচনা করা যেতে পারে যখন অংশটি একটি ব্যাসার্ধ বা একটি মাধ্যমিক ফিনিশিং অপারেশনের অনুমতি দেয়। আমার স্কয়ার এন্ড মিল কেন কেবল প্রবেশ পয়েন্টে চিপ হয়? প্রবেশ একটি প্রভাব বা এনগেজমেন্ট স্পাইক তৈরি করতে পারে। লিড-ইন কৌশল, রেডিয়াল এনগেজমেন্ট, প্রবেশে ফিড, রানআউট, ওয়ার্কপিস সাপোর্ট এবং প্রবেশ অবস্থানে উপাদানের পৃষ্ঠের অবস্থা পরীক্ষা করুন। কোটিং পরিবর্তন কি কর্নার চিপিং বন্ধ করতে পারে? কেবলমাত্র যখন প্রধান ব্যর্থতা তাপ, আনুগত্য, বা পরিধান জড়িত থাকে যা নতুন কোটিং নিয়ন্ত্রণ করতে উপযুক্ত। কোটিং একটি ওভারলোড কর্নার, দুর্বল দৃঢ়তা, আকস্মিক প্রবেশ, বা অতিরিক্ত এনগেজমেন্ট সংশোধন করতে পারে না। একটি এন্ড মিল সুপারিশের জন্য অনুরোধ করার সময় আমার কী তথ্য সরবরাহ করা উচিত? উপাদান গ্রেড, শোল্ডার এবং ইন্টারাপশন জ্যামিতি, প্রয়োজনীয় কর্নার অবস্থা, টুল ডায়ামিটার এবং রিচ, মেশিন এবং হোল্ডার বিবরণ, বর্তমান প্যারামিটার, কুল্যান্ট পদ্ধতি, টুল পরিধানের ধরণ এবং ক্ষতিগ্রস্ত প্রান্ত বা ফিনিশড শোল্ডারের ছবি সরবরাহ করুন। উপসংহার ইন্টারাপ্টেড শোল্ডার মিলিংয়ের জন্য একটি কর্নার-রেডিয়াস এবং স্কয়ার এন্ড মিলের মধ্যে নির্বাচন অংশটির প্রয়োজনীয়তা দিয়ে শুরু হওয়া উচিত, তারপরে ইন্টারাপশনের তীব্রতা, প্রান্তের শক্তি, টুলের দৃঢ়তা, এনগেজমেন্ট এবং ফিনিশিং কৌশল বিবেচনা করা উচিত। একটি স্কয়ার এন্ড মিল একটি তীক্ষ্ণ কর্নার সরবরাহ করে তবে টুলের টিপে চাপ কেন্দ্রীভূত করে। একটি কর্নার-রেডিয়াস এন্ড মিল লোডকে আরও ধীরে ধীরে বিতরণ করে এবং যখন একটি ব্যাসার্ধ গ্রহণযোগ্য হয় তখন স্থানীয় চিপিং কমাতে পারে। চাহিদাযুক্ত অপারেশনের জন্য, একটি দুই-পর্যায়ের প্রক্রিয়া উভয় উদ্দেশ্যকে ভারসাম্যপূর্ণ করতে পারে: ইন্টারাপ্টেড রাফিং বা সেমি-ফিনিশিংয়ের জন্য একটি শক্তিশালী জ্যামিতি ব্যবহার করুন, তারপরে যখন ড্রয়িং একটি তীক্ষ্ণ কর্নার প্রয়োজন করে তখন চূড়ান্ত শোল্ডারের জন্য একটি স্কয়ার টুল ব্যবহার করুন। সরবরাহকারীর প্রাথমিক পরিসীমা থেকে প্যারামিটার তৈরি করুন, একবারে একটি ভেরিয়েবল পরিবর্তন করুন এবং প্রকৃত মেশিন এবং ওয়ার্কহোল্ডিংয়ে সম্পূর্ণ প্রক্রিয়াটি যাচাই করুন। যদি আপনার শোল্ডার মিলিং প্রক্রিয়া কর্নার চিপিং, চ্যাটার, দুর্বল ফিনিশ, বা অসঙ্গত টুল লাইফ দেখায়, সুপালের সাথে যোগাযোগ করুন উপাদান গ্রেড, ইন্টারাপশন জ্যামিতি, বর্তমান টুল, টুল ওভারহ্যাং, প্যারামিটার এবং ব্যর্থতার ছবি সহ। এই তথ্যগুলি অন-মেশিন বৈধতার জন্য একটি ব্যবহারিক জ্যামিতি এবং প্রক্রিয়া শুরুর পয়েন্ট সনাক্ত করতে সহায়তা করে।

2026

10/06

?
কপার এবং ব্রাস মেশিনিংয়ের জন্য কার্বাইড শেষ মিলগুলি কীভাবে চয়ন করবেন ১. কোন বিষয়গুলোকে আমরা আমাদের জীবনের গুরুত্বপূর্ণ অংশ হিসেবে বিবেচনা করতে পারি?তামা খাদ তাদের বিশুদ্ধতা উপর নির্ভর করে খুব ভিন্ন যন্ত্রপাতি সমস্যা সৃষ্টি করতে পারেএকটি সরঞ্জাম যা ফ্রি মেশিনিং ব্রাসের একটি পরিষ্কার ফলাফল তৈরি করে তা ঘষতে পারে, ঘষতে পারে,অথবা একটি আরো আঠালো তামা গ্রেড মধ্যে বিল্ড আপ প্রান্ত উৎপন্ন. সিএনসি মেশিনিস্ট, প্রক্রিয়া প্রকৌশলী, এবং ক্রয় প্রকৌশলীদের জন্য, নির্ভরযোগ্য তামা খাদ ফ্রিজিং প্রকৃত ব্যর্থতা প্রক্রিয়া সঙ্গে টুল মিলে যাওয়া দিয়ে শুরু হয়।চিপ ইভাকুয়েশন, কাজের ধরন, শীতল তরল এবং পরামিতি যাচাইকরণ সাধারণত সবচেয়ে কঠিন বা সবচেয়ে ব্যয়বহুল লেপ নির্বাচন করার চেয়ে বেশি গুরুত্বপূর্ণ।এই গাইডটি ব্যাখ্যা করে যে কিভাবে ধাতু এবং ব্রাসের যন্ত্রপাতিগুলির জন্য কার্বিড শেষ মিলগুলি নির্বাচন করা যায়, বুর, তাপ, এবং অস্থির টুল জীবন। কেন তামা ও ব্রোঞ্জের বিশেষ উপকরণ নির্বাচন করা প্রয়োজন তামার খাদগুলি বিভিন্ন বৈশিষ্ট্যকে একত্রিত করে যা ফ্রিজিং স্থিতিশীলতাকে প্রভাবিত করেঃ তামা তাপকে দক্ষতার সাথে পরিচালনা করে, তাই তাপ টুলের প্রান্তে ঘনীভূত হওয়ার পরিবর্তে ওয়ার্কপিসে স্থানান্তরিত হতে পারে। তবে স্থানীয় ঘর্ষণ এখনও প্রান্তের তাপমাত্রা বাড়িয়ে তুলতে পারে এবং সংযুক্তির কারণ হতে পারে। খাঁটি বা অত্যন্ত নমনীয় তামা অবিচ্ছিন্ন, গাম্মি চিপস তৈরি করতে পারে যা সরানো কঠিন। ব্রোঞ্জ এবং ব্রোঞ্জের গ্রেডগুলি ব্যাপকভাবে পরিবর্তিত হয়। কিছু ছোট চিপস তৈরি করে, অন্যরা দীর্ঘ চিপস বা ক্ষয়কারী কণা তৈরি করে। একটি মৃদু প্রান্ত পরিষ্কারভাবে কাটার পরিবর্তে পৃষ্ঠকে ঘষতে এবং স্প্রে করতে পারে। পাতলা দেয়াল, ছোটখাট বৈশিষ্ট্য এবং খারাপ কাজের ধরন বিকৃতি এবং বুর গঠনকে বাড়িয়ে তুলতে পারে। ফলস্বরূপ, চূড়ান্ত সরঞ্জাম নির্বাচন করার জন্য ¢ তামা ¢ বা ¢ ব্রাস ¢ যথেষ্ট তথ্য নয়। সঠিক খাদ বা গ্রেড, কঠোরতা বা tempering অবস্থা, বৈশিষ্ট্য জ্যামিতি,একটি উত্পাদন সরঞ্জাম গ্রহণ করার আগে সমাপ্তি প্রয়োজনীয়তা নিশ্চিত করা উচিত. তামার খাদ ফ্রিজিংয়ের সাধারণ ব্যর্থতার লক্ষণ নির্মিত প্রান্ত এবং উপাদান সংযুক্তি তামা বা অন্য কোনও নমনীয় খাদ কাটার প্রান্তের সাথে সংযুক্ত হলে বিল্ড-আপ প্রান্ত প্রদর্শিত হয়।টুল কাটা শুরুতে ধারালো দেখতে পারে কিন্তু ধীরে ধীরে একটি ঝালাই ভর যে কার্যকর প্রান্ত জ্যামিতি পরিবর্তন বিকাশএটি দুর্বল পৃষ্ঠের সমাপ্তি, বুর, মাত্রার পরিবর্তন এবং হঠাৎ প্রান্তের ক্ষতির কারণ হতে পারে যখন নির্মিত উপাদানটি ভেঙে যায়। ঘর্ষণ, অপর্যাপ্ত চিপ ইভাকুয়েশন, একটি ম্লান প্রান্ত, অত্যধিক বাসস্থান, বা একটি পৃষ্ঠ চিকিত্সা যা উপাদানের জন্য উপযুক্ত নয় দ্বারা আঠালো প্রায়ই প্রচার করা হয়।ঘষতে না দিয়ে কঠিন লেপের পরিবর্তনে সমস্যার সমাধান নাও হতে পারে. ময়লা এবং দুর্বল পৃষ্ঠ শেষ একটি ময়লাযুক্ত পৃষ্ঠ সাধারণত ইঙ্গিত দেয় যে সরঞ্জামটি উপাদানটি পরিষ্কারভাবে কাঁচা করছে না। সম্ভাব্য কারণগুলির মধ্যে রয়েছে পর্যাপ্ত চিপ বেধ, একটি ম্লান বা ভারী শেভ করা প্রান্ত, দুর্বল সরঞ্জাম রানআউট,অস্থির কর্মস্থল, অথবা একটি গতি / ফিড সমন্বয় যা সরঞ্জাম কাটা পরিবর্তে ঘষা ছেড়ে দেয়। প্রবেশ এবং প্রস্থান এ Burrs তামা এবং ব্রোঞ্জ যখন কাটার প্রান্তটি আউটপুটটিতে উপাদানকে দূরে ঠেলে দেয় তখন বুর তৈরি করতে পারে। বুর গঠনটি সরঞ্জামের তীক্ষ্ণতা, রেডিয়াল ব্যস্ততা, ফিড দিক, ওয়ার্কপিস সমর্থন,এবং প্রান্ত অবস্থা. একটি সমাপ্তি পাস burrs কমাতে পারে, কিন্তু মূল কারণ এখনও টুলপথ এবং টুল নির্বাচন মোকাবেলা করা উচিত। চিপড এজ বা অপ্রত্যাশিত টুল ব্যর্থতা তামা খাদ ফ্রেজিংয়ের কার্বাইড প্রান্ত চিপিং সবসময় একটি উপাদান যে খুব কঠিন কারণ হয় না। বিরতি কাটা, আলগা কাজ হোল্ডিং, অত্যধিক রানআউট, পাতলা প্রাচীর deflection, সংঘর্ষ,এবং আটকে চিপ প্রভাব লোড যে প্রান্ত ক্ষতিগ্রস্ত উৎপন্ন করতে পারেনযদি চিপিং এক ফ্লুটে কেন্দ্রীভূত হয়, তবে কার্বাইড গ্রেড পরিবর্তন করার আগে রানআউট এবং সেটআপ ভারসাম্য পরীক্ষা করুন। চিপ প্যাকিং এবং পুনরায় কাটা দীর্ঘ তামার চিপস একটি পকেট, স্লট, বা সংকীর্ণ গহ্বরে থাকতে পারে। একবার পুনরায় কাটা, তারা অতিরিক্ত তাপ এবং লোড তৈরি করে, বর্ধিত প্রান্ত এবং পৃষ্ঠের স্ক্র্যাচিংয়ের সম্ভাবনা বৃদ্ধি করে।টুল জ্যামিতি এবং বায়ু বা শীতল তরল দিক চিপ ভ্রমণ মন মধ্যে নির্বাচন করা উচিত, বিশেষ করে গভীর বৈশিষ্ট্য. ফ্লুটের জ্যামিতি এবং প্রান্তের তীক্ষ্ণতা অপারেশনের জন্য পর্যাপ্ত চিপ স্পেস নির্বাচন করুন তামা এবং নমনীয় ব্রোঞ্জের গ্রেডগুলির জন্য উদার ফ্লিট স্পেসের প্রয়োজন হতে পারে যাতে চিপগুলি পুনরায় কাটা হওয়ার আগে কাটা অঞ্চলটি ছেড়ে যেতে পারে।একটি কম ফ্লুট-সংখ্যা টুল দরকারী হতে পারে যখন চিপ ইভাকুয়েশন প্রাথমিক সীমাবদ্ধতা, কিন্তু সঠিক ফ্লিট গণনাটি শক্ততা, ব্যস্ততা, ফিড, সমাপ্তি এবং বৈশিষ্ট্য জ্যামিতির উপরও নির্ভর করে। একটি গভীর পকেট বা স্লট জন্য, একটি টুলপথ এবং জ্যামিতি একটি পরিষ্কার চিপ পথ প্রদান করে অগ্রাধিকার. একটি হালকা সমাপ্তি পাস জন্য,একটি ভিন্ন ফ্লুট কনফিগারেশন পছন্দ করা যেতে পারে যদি এটি অতিরিক্ত ঘর্ষণ সৃষ্টি না করে প্রয়োজনীয় পৃষ্ঠের গুণমান প্রদান করে. একটি পরিষ্কার, ধারালো কাটিয়া প্রান্তকে অগ্রাধিকার দিন একটি ধারালো প্রান্ত সাধারণত তামা এবং পিতলকে ঠেলে দেওয়ার বা ছড়িয়ে দেওয়ার পরিবর্তে কাটাতে সহায়তা করে। অত্যধিক প্রান্তের বৃত্তাকারতা ঘর্ষণ এবং তাপ বাড়িয়ে তুলতে পারে। তবে,বিরতিযুক্ত কাটাতে প্রান্তের ক্ষতির ঝুঁকির বিরুদ্ধে তীক্ষ্ণতা ভারসাম্য বজায় রাখতে হবে, ঢালাই পৃষ্ঠতল, abrasive অন্তর্ভুক্তি, বা অস্থির fixtures। প্রয়োগের উপর নির্ভর করে প্রান্তের প্রস্তুতি সেরা। একটি স্থিতিশীল সমাপ্তি কাটা একটি খুব ধারালো প্রান্ত থেকে উপকৃত হতে পারে, যখন আঘাতের ঝুঁকির সাথে একটি রুক্ষ অপারেশন নিয়ন্ত্রিত প্রান্তের শক্তিশালীকরণের প্রয়োজন হতে পারে।শুধুমাত্র পণ্যের শিরোনাম দ্বারা বিচার করার পরিবর্তে সরঞ্জাম তুলনা করার সময় প্রত্যাশিত প্রান্ত প্রস্তুতি জিজ্ঞাসা করুন. পোলিশ ফ্লুট এবং র্যাকের পৃষ্ঠের কথা বিবেচনা করুন একটি মসৃণ ফ্লিট এবং রেক পৃষ্ঠ ঘর্ষণ হ্রাস করতে পারে এবং চিপগুলি কাটার প্রান্ত থেকে স্লাইড করতে সহায়তা করতে পারে।এটি বিশেষত প্রাসঙ্গিক যখন উপাদানটি আঠালো থাকে বা যখন সরঞ্জামটি সীমিত চিপ ক্লিয়ারেন্সের সাথে একটি সংকীর্ণ গহ্বরে ব্যবহৃত হয়পলিশিং একা উপযুক্ত ফ্লুট ভলিউম, শীতল তরল বা বায়ু বিস্ফোরণ প্রয়োজন প্রতিস্থাপন করে না, কিন্তু এটি পরিষ্কার চিপ পরিবহন সমর্থন করতে পারেন। লেপ এবং সাবস্ট্র্যাট বিবেচনা তামার খাদ অ্যাপ্লিকেশনগুলি সর্বদা কঠোর ইস্পাতের জন্য ব্যবহৃত একই লেপ পছন্দগুলি থেকে উপকৃত হয় না। প্রভাবশালী সমস্যাটি অক্সিডেশন বা উচ্চ তাপমাত্রা পরিধানের পরিবর্তে আঠালো এবং ঘর্ষণ হতে পারে।কিছু ক্ষেত্রে, পরাহীন পোলিশ কার্বাইড উপযুক্ত কারণ ধারালো, কম ঘর্ষণ পৃষ্ঠ একটি কঠিন লেপ স্তর তুলনায় আরো গুরুত্বপূর্ণ। ক্ষয়কারী তামার খাদ, ব্রোঞ্জ গ্রেড, বা কঠিন কণা ধারণকারী উপকরণগুলির জন্য, পরিধান প্রতিরোধের জন্য একটি লেপ বা সাবস্ট্র্যাট নির্বাচন করা দরকারী হতে পারে।সঠিক পছন্দ সঠিক খাদ এবং ব্যর্থতা মোড উপর নির্ভর করে. মনে রাখবেন না যে শক্ত ইস্পাতের জন্য বিপণন করা একটি লেপ স্বয়ংক্রিয়ভাবে তামার মেশিনিং উন্নত করবে, এবং মনে করবেন না যে একটি uncoated টুল প্রতিটি ব্রোঞ্জ বা ভরা খাদ জন্য সঠিক। যখন তামা সরঞ্জাম তুলনাঅ্যালুমিনিয়ামের জন্য শেষ মিলস, অ্যালুমিনিয়াম সরঞ্জামটি কেবলমাত্র রেফারেন্স হিসাবে ব্যবহার করুন, স্বয়ংক্রিয় প্রতিস্থাপন হিসাবে নয়। উভয় উপাদান গ্রুপ আঠালো-প্রবণ হতে পারে, তবে সঠিক চিপ ফর্ম, প্রান্তের অবস্থা এবং পৃষ্ঠের প্রয়োজনীয়তা আলাদা হতে পারে। তামা এবং ব্রাস ফ্রিজিংয়ের জন্য প্যারামিটার কৌশল প্রকৃত সরঞ্জাম এবং খাদ দিয়ে শুরু করুন কাটিয়া তথ্য একটি প্রারম্ভিক রেফারেন্স হিসাবে চিকিত্সা করা উচিত, একটি গ্যারান্টিযুক্ত সেটিং নয়। উপযুক্ত গতি, খাওয়ানো, রেডিয়াল ব্যস্ততা, এবং অক্ষীয় গভীরতা টুল ব্যাসার্ধ, ফ্লিট সংখ্যা, stikout,মেশিনের অনমনীয়তা, ওয়ার্কহোল্ডিং, খাদ গ্রেড, এবং শীতল তরল বা বায়ু-বিস্ফোরণ অবস্থা। এটি একটি স্ট্যান্ডার্ড প্রক্রিয়া করার আগে প্রকৃত মেশিনে শুরু পরিসীমা যাচাই করুন। ঘষাঘুষা এবং স্থিরতা এড়ান যদি টুল পৃষ্ঠ বরাবর স্লাইডিং খুব বেশি সময় ব্যয়, আঠালো এবং smearing আরো সম্ভবত হয়ে ওঠে. টুলপথ কোণে বাস অন্তর্ভুক্ত কিনা পরীক্ষা করুন, অত্যধিক radial ব্যস্ততা,অথবা একটি ফিড মান যা নির্বাচিত প্রান্ত জ্যামিতির জন্য খুব কমএকটি পরিমিত, নিয়ন্ত্রিত চিপ লোড সাধারণত ঘষা দ্বারা প্রভাবিত একটি কাটা থেকে পছন্দসই, কিন্তু সঠিক মান টুল এবং উপাদান জন্য বৈধ করা আবশ্যক। কন্ট্রোল চিপ ইভাকুয়েশন সরাসরি বাতাস বা শীতল তরল যাতে চিপস কাটা জোন থেকে দূরে সরানো পরিবর্তে ফিরে পকেটে ধাক্কা হয়. যদি চিপস দীর্ঘ হয়, ফ্লিট ভলিউম পর্যালোচনা, টুলপথ সংযুক্তি,এবং শর্ত যা চিপ গঠন নির্ধারণ করেনল বা চিপ পথ সংশোধন ছাড়া তরল চাপ বৃদ্ধি সামান্য উন্নতি হতে পারে। একসাথে একটি পরিবর্তনশীল পরিবর্তন করুন নির্মিত প্রান্ত, burrs, বা খারাপ সমাপ্তি ত্রুটি সমাধান করার সময়, এক সময়ে শুধুমাত্র একটি প্রধান পরিবর্তনশীল পরিবর্তন করুনঃ টুল জ্যামিতি, লেপ, গতি, খাওয়ানো, এনগেজমেন্ট, বা চিপ খালি। ফলাফল নথিভুক্ত করুন।এটি সর্বশেষ কেনা সরঞ্জামের প্রতি প্রতিটি পরিবর্তনকে দায়ী করার পরিবর্তে প্রকৃত উন্নতি সনাক্ত করতে সক্ষম করে. টুল হোল্ডিং, ওয়ার্ক হোল্ডিং, এবং বৈশিষ্ট্য স্থিতিশীলতা এমনকি একটি ভাল নির্বাচিত সরঞ্জাম যখন সেটআপ অস্থির হয় তখন ব্যর্থ হতে পারে। সরঞ্জাম রানআউট, ধারক পরিষ্কারতা, clamping দৈর্ঘ্য, এবং সবচেয়ে ছোট ব্যবহারিক সরঞ্জাম প্রজেকশন চেক করুন।পাতলা তামা উপাদান এবং অসহায় দেয়াল কাটা চাপ অধীনে deviate করতে পারেন, একটি টুল সমস্যা মত চেহারা যে burrs বা মাত্রিক ত্রুটি ছেড়ে। গর্ত এবং সমাপ্তি অপারেশন জন্য, সঙ্গে মিলিং প্রক্রিয়া সমন্বয়কার্বাইড ড্রিলএবংকার্বাইড রিমার্সএকটি দুর্বল প্রাক-হোল বা অস্থির প্রবেশের ফলে সমাপ্তি সরঞ্জামটির কার্যকারিতা হ্রাস পেতে পারে এমনকি যখন রিমার নিজেই উপযুক্ত। একটি কার্যকর নির্বাচন এবং সমস্যা সমাধানের ক্রম তামার, ব্রোঞ্জ, ব্রোঞ্জ বা তামার খাদের সঠিক মান এবং অবস্থা নিশ্চিত করুন। প্রধান ব্যর্থতা চিহ্নিত করুনঃ আঠালো, বুর, খারাপ সমাপ্তি, চিপ প্যাকিং, চিপিং, বা মাত্রিক ড্রাইভ। ফ্লাইটের সংখ্যা এবং চিপ স্পেস নির্বাচন করুন শুধুমাত্র ফ্লাইটের সংখ্যা নয়, ব্যস্ততা এবং চিপ ভ্রমণের ভিত্তিতে। প্রান্তের তীক্ষ্ণতা, রিক পৃষ্ঠ, ফ্লুট পোলিশ, লেপ এবং সাবস্ট্র্যাট একসাথে পরীক্ষা করুন। রানআউট, ওভারহ্যাং, ওয়ার্কহোল্ডিং, এবং পাতলা দেয়াল সমর্থন পরীক্ষা করুন। একটি সংরক্ষিত স্টার্ট প্রক্রিয়া স্থাপন করুন এবং প্রকৃত সেটআপ উপর এটি বৈধতা। এক সময়ে এক ভেরিয়েবল সামঞ্জস্য করুন এবং চিপ ফর্ম, সমাপ্তি, burr অবস্থা, লোড আচরণ, এবং টুল পরিধান রেকর্ড করুন। সাধারণ ভুলগুলি এড়ানো সমস্ত তামার খাদকে খাঁটি তামার মতো আচরণ করা ব্রোঞ্জ, ব্রোঞ্জ, এবং বিশেষ তামা খাদ খুব ভিন্ন চিপস এবং পরিধান প্রক্রিয়া উত্পাদন করতে পারেন। একটি গ্রেডের জন্য একটি সুপারিশ স্বয়ংক্রিয়ভাবে অন্য স্থানান্তরিত করা উচিত নয়। ব্যর্থতার মোড সনাক্ত করার আগে লেপ নির্বাচন করা যদি আঠালো প্রধান সমস্যা হয়, ঘর্ষণ এবং প্রান্ত তীক্ষ্ণতা তাপ লেপ কর্মক্ষমতা আগে মনোযোগ প্রাপ্য হতে পারে।সমাধানের জন্য ভিন্ন স্তর বা পরিধান প্রতিরোধী লেপ প্রয়োজন হতে পারেপ্রথমে রোগ নির্ণয় কর। একটি সমাপ্তি অপারেশন জন্য একটি বিরক্তিকর টুল ব্যবহার করে একটি পরা প্রান্ত এমনকি যখন সরঞ্জাম এখনও ব্যবহারযোগ্য বলে মনে হয় তখনও ঘষা, smearing, এবং burrs তৈরি করতে পারে। প্রয়োজনীয় পৃষ্ঠ এবং মাত্রিক ফলাফলের উপর ভিত্তি করে সরঞ্জামটি প্রতিস্থাপন বা পুনর্নির্মাণ করুন,শুধুমাত্র দৃশ্যমান ভাঙ্গনে নয়. পকেট এবং স্লটে চিপ ভ্রমণকে উপেক্ষা করা গহ্বরে থাকা লম্বা চিপগুলি পুনরায় কাটা হবে। সরঞ্জাম পথের দিক, ফ্লুটের স্থান, বায়ু বিস্ফোরণ, শীতল তরল স্থাপন এবং চিপগুলি পরিষ্কার করার মেশিনের ক্ষমতা পর্যালোচনা করুন। বৈধতা ছাড়াই ইস্পাত বা অ্যালুমিনিয়াম থেকে পরামিতি কপি করা তামার খাদ আচরণ ইস্পাত বা অ্যালুমিনিয়ামের সাথে অভিন্ন নয়। সরবরাহকারীর ডেটা একটি প্রারম্ভিক রেফারেন্স হিসাবে ব্যবহার করুন এবং প্রকৃত মেশিন, ওয়ার্কহোল্ডিং এবং উপাদান গ্রেডের উপর প্রক্রিয়াটি নিশ্চিত করুন। প্রায়শই জিজ্ঞাসিত প্রশ্ন কার্বাইড শেষ মিলের কি ধরনের সাধারণত তামার জন্য ব্যবহৃত হয়? তামার জন্য প্রায়শই উপযুক্ত চিপ স্পেস সহ একটি ধারালো, কম ঘর্ষণ সরঞ্জাম বিবেচনা করা হয়, তবে সঠিক ফ্লুট গণনা, প্রান্ত প্রস্তুতি, লেপ এবং স্তরটি সঠিক খাদ এবং অপারেশনের উপর নির্ভর করে।উপাদান গ্রেড এবং বৈশিষ্ট্য জ্যামিতি উপর পছন্দ নিশ্চিত করুন. কেন তামা সরঞ্জাম উপর বিল্ড-আপ প্রান্ত সৃষ্টি করে? বিল্ট-আপ প্রান্ত সাধারণত আঠালো, ঘষা, তাপ ঘনত্ব, খারাপ চিপ ইভাকুয়েশন, বা একটি প্রান্ত অবস্থা যা উপাদান জন্য উপযুক্ত নয় সঙ্গে যুক্ত করা হয়।টুলপ্যাথের সাথে জড়িত, এবং শুধুমাত্র লেপ পরিবর্তন করার আগে বৈধ পরামিতি। একটি uncoated কার্বাইড শেষ মিল ব্রোঞ্জ এবং তামা খাদ জন্য উপযুক্ত? এটি এমন কিছু অ্যাপ্লিকেশনগুলিতে উপযুক্ত হতে পারে যেখানে একটি ধারালো, পোলিশ, কম ঘর্ষণের প্রান্ত অগ্রাধিকার দেয়। ক্ষয়কারী ব্রোঞ্জ বা ভরা তামার খাদগুলির জন্য একটি ভিন্ন পোশাক কৌশল প্রয়োজন হতে পারে।নির্দিষ্ট গ্রেড এবং ব্যর্থতা মোডের জন্য সঠিক সুপারিশটি নিশ্চিত করা উচিত. আমি কিভাবে তামার মিলিং করার সময় বার্স কমাতে পারি? সরঞ্জাম তীক্ষ্ণতা, রানআউট, প্রস্থান সংযুক্তি, workpiece সমর্থন, রেডিয়াল সংযুক্তি, এবং খাওয়ানোর দিক পরীক্ষা করুন। একটি সমাপ্তি পাস সাহায্য করতে পারে,কিন্তু Burr হ্রাস সাধারণত আরো নির্ভরযোগ্য যখন প্রান্ত এবং টুলপথ শুরু থেকে স্থিতিশীল হয়. কপার অ্যালগ্রিড টুলের সুপারিশ করার সময় আমার কী তথ্য সরবরাহ করা উচিত? সঠিক খাদ এবং অবস্থা, টুল ব্যাসার্ধ এবং ফ্লিট সংখ্যা, বৈশিষ্ট্য জ্যামিতি, টুল overhang, মেশিন এবং ধারক বিবরণ, বর্তমান পরামিতি, শীতল বা বায়ু-বিস্ফোরণ পদ্ধতি, চিপ ফর্ম প্রদান করুন,এবং ফিনিস বা পরিধান প্রান্তের ছবি. সিদ্ধান্ত তামা এবং ব্রাস মেশিনিংয়ের জন্য কার্বিড শেষ মিলগুলি নির্বাচন করার জন্য একটি নরম উপাদানের জন্য একটি স্ট্যান্ডার্ড সরঞ্জাম নির্বাচন করার চেয়ে বেশি প্রয়োজন।চিপ আচরণ, এবং সেটআপ স্থিতিশীলতা. ধারালো এবং উপযুক্ত জ্যামিতি, পর্যাপ্ত চিপ স্থান, নিয়ন্ত্রিত ঘর্ষণ, নির্ভরযোগ্য খালাস, এবং বৈধ পরামিতি একসাথে কাজ বিল্ড-আপ প্রান্ত, burrs, smearing,চ্যাপিং, এবং অস্থির সরঞ্জাম জীবন. যদি আপনার তামা বা ব্রোঞ্জ অপারেশন আঠালো, burr, চিপ ইভাকুয়েশন, পৃষ্ঠ সমাপ্তি, বা টুল জীবন সমস্যা আছে,সুপালের সাথে যোগাযোগ করুনউপাদান গ্রেড, বৈশিষ্ট্য জ্যামিতি, বর্তমান টুল, পরামিতি, এবং ব্যর্থতা ছবি সঙ্গে। এই তথ্য একটি ব্যবহারিক টুল এবং প্রক্রিয়া মূল্যায়ন করতে সাহায্য করে মেশিনে বৈধতা জন্য শুরু বিন্দু।
2026

10/01